

Tabla de contenido
1.Introducción
2.Fundamentos deAcero inoxidabley su capa pasiva
3. ¿Qué es la pasivación? Definición y mecanismo
4.Por qué el acero inoxidable necesita pasivación: fuentes de daño superficial
5.El proceso de pasivación: métodos, productos químicos y mejores prácticas
6.Estándares, pruebas y garantía de calidad para la pasivación
7.Beneficios de la pasivación: rendimiento, longevidad y seguridad
8.Limitaciones y conceptos erróneos sobre la pasivación
9.Aplicaciones y estudios de casos del mundo real-
10.Estrategia de pasivación recomendada para diferentes industrias
11.Consideraciones ambientales, de seguridad y de costos
12.Conclusión

1. Introducción
El acero inoxidable es muy apreciado por su resistencia mecánica, ductilidad, atractivo estético y-lo más importante-su resistencia a la corrosión. Sin embargo, su desempeño "inoxidable" no es automático ni eterno. En condiciones reales-de fabricación, mecanizado, soldadura y operación del mundo real, la delicada capa protectora de óxido que confiere al acero inoxidable su resistencia a la corrosión puede verse comprometida. Sin un mantenimiento adecuado, esta degradación puede reducir significativamente el rendimiento, acortar la vida útil y provocar fallas costosas.
Pasivaciónes el proceso crítico que restaura, fortalece y estabiliza la capa superficial protectora. Como se describe en el artículo de Hengko, la pasivación mejora químicamente la capa de óxido de cromo que se forma naturalmente para proteger el sustrato del óxido y la corrosión. Pero para apreciar verdaderamente su importancia, uno debe profundizar en la ciencia de los materiales, los procesos prácticos, los estándares de calidad y las implicaciones de la pasivación en el mundo real-.
En este artículo, exploramos - en profundidad - por qué la pasivación es tan importante, cómo funciona, cuándo es necesaria y cómo hacerlo de forma eficaz para maximizar el rendimiento y la vida útil de los componentes de acero inoxidable.
2. Fundamentos del Acero Inoxidable y su Capa Pasiva
Antes de hablar de la pasivación en sí, es esencial comprender la naturaleza del acero inoxidable y la capa pasiva que proporciona su resistencia a la corrosión.
2.1 ¿Qué es el acero inoxidable?
El acero inoxidable es una aleación compuesta principalmente de hierro (Fe), con proporciones significativas de cromo (Cr) y, a menudo, níquel (Ni), molibdeno (Mo) y otros elementos. La característica que define al acero inoxidable es su capacidad para resistir la corrosión, que depende de unaContenido mínimo de cromo (normalmente mayor o igual a 10,5-12%)para formar una capa pasiva estable.
El cromo expuesto en la superficie se oxida espontáneamente en presencia de oxígeno (del aire o del agua), formando una película muy delgada e invisible de óxido de cromo-(Cr₂O₃), a menudo de sólo unos pocos nanómetros de espesor. Esta película pasiva es el "guardián" que evita que el hierro de la aleación reaccione con el medio ambiente (p. ej., humedad, oxígeno, cloruros), resistiendo así la oxidación.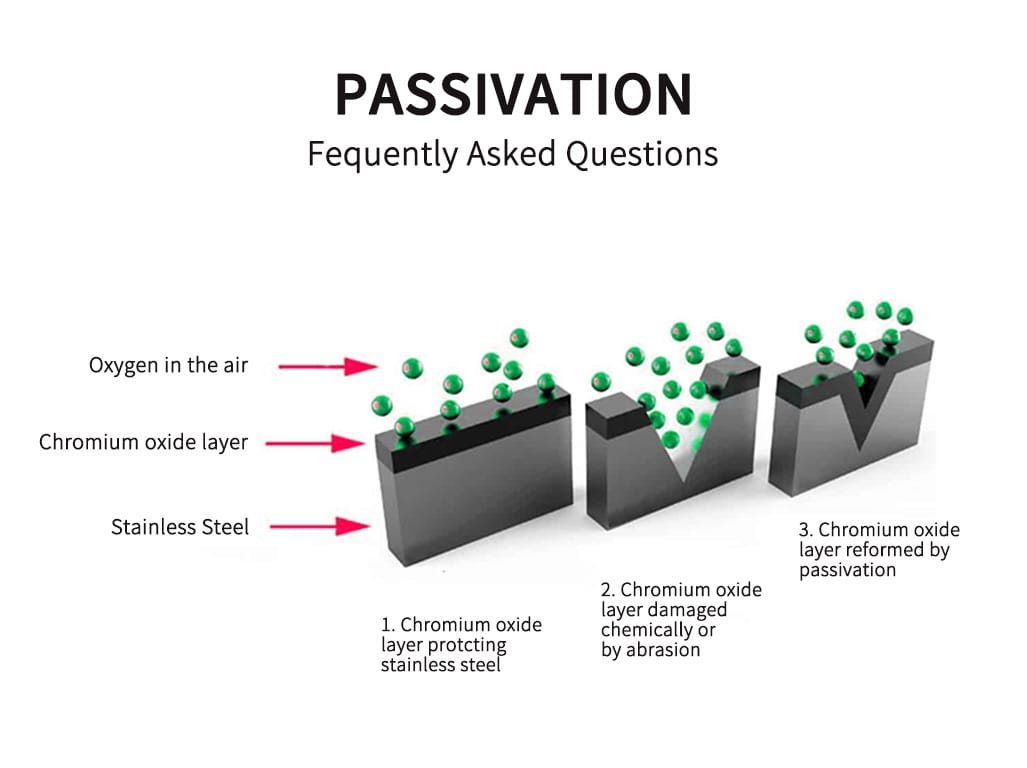
2.2 Por qué la capa pasiva natural no es suficiente
Aunque el acero inoxidable tiende a formar una capa pasiva de forma espontánea, este óxido natural suele ser imperfecto o incompleto. Hay varias razones:
Contaminación de fabricación:Las operaciones de mecanizado, esmerilado, soldadura o conformado pueden incrustar partículas de hierro o acero al carbono-sobre o dentro de la superficie.
Perturbación de la química:La proporción de cromo-a-hierro en la superficie puede verse alterada; Puede quedar hierro libre (u óxidos de hierro), lo que reduce la resistencia a la corrosión.
Daño térmico o mecánico:El calor de la soldadura o el trabajo en frío puede alterar o eliminar la película pasiva.
Exposición ambiental:Los iones de cloruro, los ácidos o los medios agresivos pueden penetrar o degradar la capa pasiva nativa, creando puntos débiles.
Debido a estas vulnerabilidades, depender únicamente de la película pasiva nativa suele ser insuficiente en aplicaciones exigentes.

3. ¿Qué es la pasivación? Definición y mecanismo
3.1 Definición de pasivación
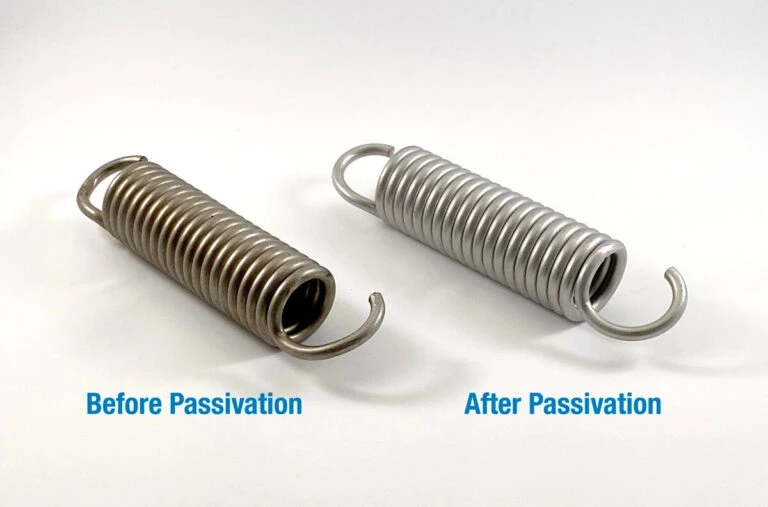
Pasivaciónse refiere a un tratamiento químico controlado que mejora y estabiliza la capa de óxido pasivo rica en cromo-en la superficie del acero inoxidable. En lugar de añadir una capa protectora espesa, se utiliza pasivación.Promueve la formación de una capa de óxido de cromo uniforme, estable y muy delgada (escala nanométrica).que resiste fuertemente la corrosión.
Según ASTM A967 (una norma ampliamente citada), la pasivación implica la inmersión de las piezas de acero inoxidable-en un ácido suave (comúnmente nítrico o cítrico) y, a veces, en una solución oxidante para eliminar el hierro libre y otros contaminantes, y estimular la oxidación del cromo.
3.2 Mecanismo químico de pasivación
A continuación se muestra un modelo simplificado de dos-pasos sobre cómo funciona la pasivación:
Eliminación de hierro (paso de activación):
El acero inoxidable se expone a un baño ácido (comúnmente ácido nítrico o ácido cítrico). Esto disuelve el hierro libre (o compuestos de hierro) presentes en o cerca de la superficie, sin atacar significativamente el cromo u otros elementos de aleación.
El hierro libre actúa como un sitio potencial de iniciación de la corrosión ("semillas de óxido"). Al quitarlo, se limpia la superficie al nivel del límite de grano-.
Este paso ayuda a corregir las áreas donde la proporción de cromo-a-hierro disminuye debido al mecanizado o la contaminación.
Formación/Fortalecimiento de la Película Pasiva (Paso de Oxidación):
Después de la eliminación del hierro, un ambiente oxidante (a menudo proporcionado por el propio ácido o por la exposición al aire) permite que los átomos de cromo en o cerca de la superficie se oxiden a un óxido de cromo estable (Cr₂O₃).
Esta oxidación enriquece la superficie en cromo, formando una capa pasiva densa y estable.
La capa de óxido resultante se adhiere fuertemente al sustrato y proporciona una mayor resistencia a la corrosión, cambiando a menudo los potenciales electroquímicos hacia un comportamiento más "noble".
3.3 Cambios fisicoquímicos en la película de óxido
Los estudios científicos sobre acero inoxidable pasivado (p. ej., 316L) muestran que la pasivación puede inducir cambios significativos en la estructura de la película de óxido nativa:
La capa exterior enriquecida en hierro (Fe) se disuelve preferentemente, lo que reduce el contenido de Fe (III).
La capa interior se enriquece más en Cr(III), mejorando la calidad protectora de la película.
Este enriquecimiento cambia el comportamiento electroquímico de la superficie: el acero pasivado a menudo muestra una resistencia a la polarización mejorada y un potencial de corrosión más positivo.
El envejecimiento de la película pasiva (con el tiempo) continúa aumentando el enriquecimiento de cromo y mejora aún más la estabilidad.
4. ¿Por qué?Acero inoxidableNecesita pasivación: fuentes de daño superficial
Aunque el acero inoxidable forma naturalmente una capa pasiva, muchos procesos-del mundo real dañan o contaminan esa capa, lo que requiere pasivación.
4.1 Fabricación y Mecanizado
Rectificado y Pulido:Las herramientas que contienen acero al carbono o hierro pueden dejar partículas en la superficie inoxidable.
Mecanizado:El corte y la perforación incrustan hierro o materiales de herramientas en la microestructura de la superficie, alterando la barrera de óxido de cromo-.
Soldadura:El calor de la soldadura altera el óxido, puede causar tinte térmico, formación de incrustaciones y agotamiento del cromo en la zona de soldadura.
Estrés térmico:Crucial en tratamientos térmicos o flexión, el ciclo térmico puede agrietar, desestabilizar o degradar la capa pasiva existente.
4.2 Contaminación
Contaminación superficial por hierro:Las partículas de hierro de otras herramientas metálicas, estantes de almacenamiento de acero al carbono o virutas pueden incrustarse en superficies de acero inoxidable y actuar como sitios de iniciación de la corrosión.
Micro-impurezas:Durante la fabricación, los aceites, grasas, suciedad del taller y otros materiales extraños pueden adherirse o incrustarse en la superficie.
Peligros ambientales:En entornos corrosivos (p. ej., medios ácidos y con alto contenido de cloruro), la película pasiva puede dañarse o penetrarse localmente. En particular, los iones cloruro pueden penetrar la película pasiva y desestabilizarla.
4.3 Desgaste operativo
Limpieza y Mantenimiento:La limpieza abrasiva, el cepillo de alambre o los detergentes agresivos pueden eliminar o dañar mecánicamente la capa pasiva.
Manejo:La manipulación con herramientas metálicas, el apilamiento y la carga/descarga pueden provocar rayones, incrustar contaminantes o dañar la superficie.
4.4 Efectos de envejecimiento y difusión
Con el tiempo, los iones metálicos (como el hierro) del material a granel pueden migrar hacia la superficie, debilitando la capa pasiva si no se renueva periódicamente.

5. El proceso de pasivación: métodos, productos químicos y mejores prácticas
La pasivación no es única--para-todos: las aleaciones específicas, las condiciones de la superficie y los requisitos normativos exigen procedimientos personalizados.
5.1 Métodos de pasivación comunes
|
Método |
Descripción |
Ventajas |
Contras |
|
Inmersión en ácido nítrico |
Las piezas se sumergen en una solución diluida de ácido nítrico durante un período definido. |
Muy eficaz para eliminar el hierro libre; bien-establecido |
Genera humos, eliminación peligrosa, puede necesitar un control cuidadoso. |
|
Pasivación con ácido cítrico |
Utiliza una solución de ácido cítrico en lugar de nítrico. |
Más respetuoso con el medio ambiente, más seguro, con menos humos y menor carga de eliminación |
Reacción más lenta, puede requerir concentración y tiempo precisos. |
|
Pasivación con ácido fosfórico |
Utiliza ácido fosfórico + oxidante (usado en algunas farmacéuticas) |
Manipulación más segura, menos agresiva, buena para la industria sensible |
Puede ser menos agresivo que el nítrico, requiere condiciones controladas. |
|
Pasivación electroquímica (Electropulido) |
Utiliza corriente eléctrica en un baño ácido, elimina el material de la superficie, suaviza y pasiva. |
Excelente control, elimina contaminantes incrustados, acabado suave |
Más caro, requiere una configuración especializada |
5.2 Variables clave en la pasivación
Al diseñar o realizar un proceso de pasivación, se deben controlar cuidadosamente los siguientes parámetros:
Concentración y tipo de ácido:Los diferentes grados de acero inoxidable responden de manera diferente; nítricos y cítricos son comunes.
Temperatura del baño:El aumento de la temperatura acelera la reacción, pero puede correr el riesgo de que se produzca un grabado excesivo.
Tiempo de inmersión:Suficiente para eliminar los contaminantes de la superficie, pero no tanto como para atacar agresivamente el sustrato.
Limpieza de superficies:La limpieza previa-es fundamental; Primero se deben eliminar el aceite, la grasa o las incrustaciones de laminación.
Enjuague y Secado:Después de la pasivación, es esencial un enjuague minucioso (a menudo de varias etapas) para eliminar los residuos ácidos.
Exposición al aire u oxidante:La exposición al oxígeno después del tratamiento con ácido ayuda a formar la capa de Cr₂O₃.
Post-Sanación por pasivación:La película pasiva puede continuar madurando entre 24 y 48 horas después del tratamiento.

5.3 Consideraciones de seguridad y manejo
La ventilación adecuada y el control de humos son fundamentales, especialmente con ácido nítrico.
Los trabajadores deben contar con equipo de protección: guantes-resistentes al ácido, gafas protectoras, protectores faciales y respiradores, según sea necesario.
La eliminación de residuos debe cumplir con las regulaciones sobre sustancias químicas peligrosas.
Mantenimiento del baño: la concentración de ácido y el oxidante deben controlarse y reemplazarse según sea necesario.
LEER MÁS:Métodos de pasivación, estándares y mejores prácticas para acero inoxidable industrial
6. Estándares, pruebas y garantía de calidad para la pasivación
Para garantizar que la pasivación se realice correctamente es necesario hacer referencia a los estándares de la industria y a pruebas rigurosas.
6.1 Estándares clave de la industria
ASTM A967/A967M:Especificación estándar para tratamientos de pasivación química de piezas de acero inoxidable.
AM 2700:Especificación para soluciones de pasivación y controles de procesos.
ISO 8501/ISO 8502:Normas de limpieza de superficies; útil para la limpieza previa-a la pasivación.
6.2 Métodos de prueba para la calidad de la pasivación
Se pueden utilizar varias técnicas de prueba para verificar una pasivación exitosa:
Prueba de sulfato de cobre:Las superficies están expuestas a una solución de sulfato de cobre; si la superficie acepta cobre, sugiere hierro activo, lo que indica una pasivación deficiente.
Prueba de Ferroxilo:Detecta iones de hierro libres mediante el uso de reactivos especializados (p. ej., ferricianuro de potasio).
Pruebas electroquímicas:Polarización potenciodinámica o potencial de circuito abierto-para verificar la estabilidad electroquímica de la película pasiva.
Espectroscopia fotoelectrónica de rayos X-(XPS):Técnica avanzada para analizar la composición química de la capa pasiva (Cr, Fe, Mo, etc.).
Pruebas de corrosión cíclica:Simule la exposición ambiental-del mundo real para probar la pasividad-a largo plazo.
6.3 Documentación y Trazabilidad
Los registros de lotes deben capturar el tipo de ácido, la concentración, la temperatura, los tiempos de inmersión, el enjuague posterior-al tratamiento y el personal.
Los certificados de cumplimiento de pasivación deben hacer referencia al estándar utilizado (por ejemplo, ASTM A967).
Se deben definir cronogramas regulares de repasivación en función del uso, el entorno y los resultados de la inspección.
7. Beneficios de la pasivación: rendimiento, longevidad y seguridad
7.1 Resistencia a la corrosión mejorada
Al eliminar el hierro libre y otros contaminantes de la superficie, la pasivación restaura y mejora la capa de óxido rica en cromo-, lo que reduce significativamente el riesgo de corrosión (óxido, picaduras, corrosión por grietas).
7.2 Vida útil extendida
El acero inoxidable adecuadamente pasivado puede durarmucho más tiempoen servicio que los materiales no tratados:
Previene la oxidación prematura y la corrosión localizada, reduciendo la frecuencia de mantenimiento.
Mantiene el rendimiento en ambientes agresivos (cloruros, ácidos, humedad) estabilizando la película pasiva.
7.3 Mejora de la limpieza y el control de la contaminación
El hierro libre extraído de la superficie no puede filtrarse a los productos procesados (crítico en alimentos, farmacia y biotecnología).
Reduce el riesgo de contaminación por especies reactivas de hierro, mejorando la pureza y la seguridad del producto.
Minimiza el riesgo de contaminación por partículas incrustadas en sistemas sensibles.
7.4 Reducción del tiempo de inactividad y costos de mantenimiento
La pasivación rutinaria (o re-pasivación) ayuda a reducir las paradas no planificadas relacionadas con la corrosión-.
También extiende los intervalos entre ciclos de mantenimiento, porque la capa pasiva se actualiza y fortalece, no solo se parchea.
7.5 Seguridad y confiabilidad del proceso
En tanques, recipientes o sistemas que transportan fluidos críticos o peligrosos, la pasivación reduce el riesgo de fugas inducidas por corrosión-.
Al garantizar una capa pasiva estable, la pasivación ayuda a prevenir la contaminación o fallos en entornos de misión-crítica (aeroespacial, biotecnológica y farmacéutica).
8. Limitaciones y conceptos erróneos sobre la pasivación
Aunque la pasivación es muy útil, existen algunas advertencias importantes y malentendidos comunes.
8.1 Qué pasivaciónNo puedoHacer
No es un recubrimiento:La pasivación no deposita una barrera protectora espesa; solo promueve una capa de óxido muy delgada (escala nanométrica-).
No se pueden eliminar incrustaciones pesadas ni óxido de soldadura:Cuando se forman óxidos pesados (por ejemplo, después de soldar), es posible que primero se requiera limpieza mecánica o decapado.
No se pueden reparar defectos superficiales profundos:Los rayones, picaduras o deformaciones profundas del metal deben abordarse por separado; la pasivación no los "cura".
No sustituye a otros métodos de prevención de la corrosión:En entornos extremadamente agresivos, es posible que aún sean necesarios revestimientos protectores complementarios o modificaciones de diseño.
8.2 Conceptos erróneos
"El acero inoxidable no necesita pasivación":Muchos suponen que el acero inoxidable resiste inherentemente la corrosión. Pero la fabricación y la manipulación dañan la capa pasiva; Se necesita pasivación para restaurarlo o fortalecerlo.
Toda pasivación es igual:Existen diferentes ácidos, métodos y baños; la pasivación "correcta" depende de la aleación, la aplicación y los requisitos reglamentarios.
La pasivación frecuente es excesiva:Esto depende del entorno. En entornos hostiles o propensos a la contaminación-, puede estar justificada una repasivación periódica.
La pasivación hace que el acero esté "libre de óxido-para siempre":Si bien mejora enormemente la resistencia, el acero pasivado no es invencible. Los ambientes extremos (cloruros, pH extremo, abrasivos) aún pueden provocar corrosión sin un diseño y mantenimiento adecuados.
9. Aplicaciones y estudios de casos del mundo real-
Para ilustrar por qué la pasivación es tan importante, a continuación presentamos contextos y casos de estudio del mundo real-.
9.1 Industria farmacéutica/biotecnológica
Problema:El recipiente del biorreactor de acero inoxidable después de soldarlo y pulirlo puede tener hierro y micro{0}}contaminantes incrustados.
Solución:Pasive usando ácido nítrico o cítrico (ASTM A967) para eliminar el hierro libre y luego permita que sane la capa pasiva.
Beneficio:Reduce el riesgo de lixiviación de hierro en productos biológicos, mejora la biocompatibilidad y garantiza la confiabilidad estructural-a largo plazo.
9.2 Procesamiento de alimentos y bebidas
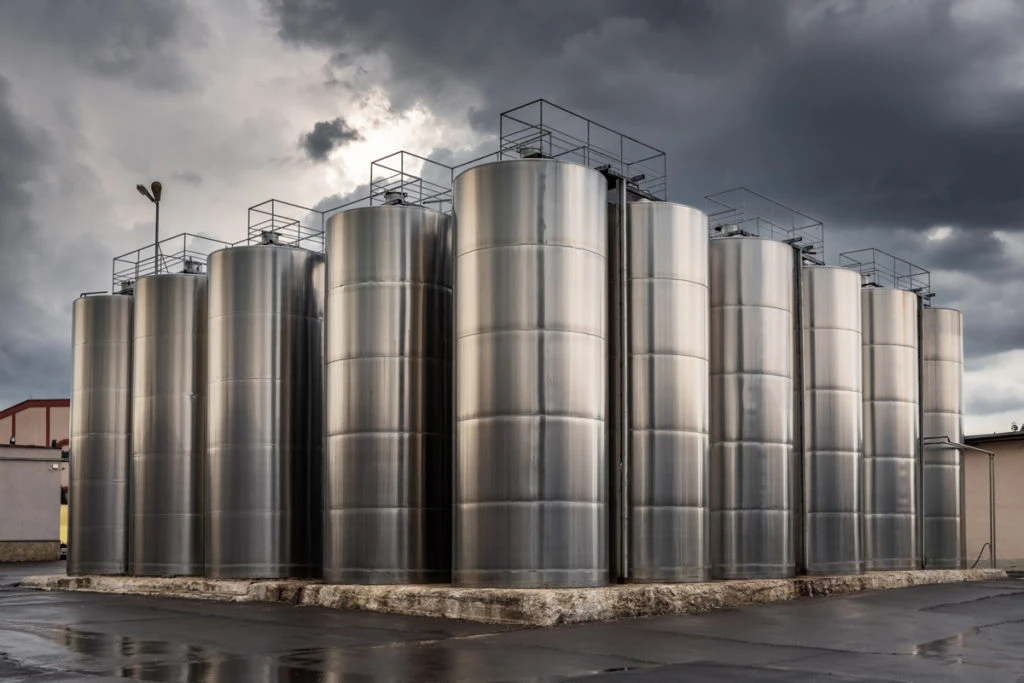
Problema:Las tuberías y los tanques de acero inoxidable de una planta láctea acumulan micro-arañazos y contaminación de hierro durante el mecanizado; Los ciclos CIP degradan la capa pasiva con el tiempo.
Solución:Pasivación después de la soldadura y periódicamente durante el mantenimiento utilizando formulaciones de ácido cítrico de grado alimentario-.
Beneficio:Mantiene superficies lisas e higiénicas; reduce el riesgo de manchas de óxido; evita la contaminación del producto.
9.3 Plantas Químicas y Petroquímicas
Problema:Los recipientes y reactores operan en ambientes-ricos en cloruro y de alta-temperatura. La soldadura y las operaciones de alto-estrés rompen la pasividad de la superficie.
Solución:Utilice pasivación con ácido nítrico o ácido fosfórico adaptada a la aleación (p. ej., 316L, dúplex). Incorporar re-mantenimiento de pasivación.
Beneficio:Resistencia a la corrosión prolongada, menos paradas no planificadas, costos de mantenimiento reducidos.
9.4 Industria de tanques y transporte
Problema:El interior de los vagones cisterna/tanques ISO sufre repetidas cargas ácidas o corrosivas; La limpieza puede dañar la superficie.
Solución:Pasivación química de superficies internas antes de la puesta en servicio y repasivación periódica.
Beneficio:Previene la oxidación a base de hierro-libre, protege la carga, reduce el riesgo de contaminación y el tiempo de inactividad.
9.5 Instrumentos médicos y quirúrgicos
Problema:Los instrumentos quirúrgicos de acero inoxidable se esterilizan, manipulan y, en ocasiones, se rayan con frecuencia, lo que reduce la integridad de la capa pasiva.
Solución:Pasive con ácido cítrico para eliminar el hierro de la superficie y restaurar la película de óxido de cromo-sin alterar la apariencia.
Beneficio:Prolonga la vida útil del instrumento, reduce la corrosión y mejora la limpieza.
10. Estrategia de pasivación recomendada para diferentes industrias
Dada la diversidad de grados de acero inoxidable y entornos de servicio, a continuación se ofrecen recomendaciones personalizadas.
|
Industria/Caso de uso |
Enfoque de pasivación recomendado |
Consideraciones clave |
|
Farmacéutica / Alimentación / Biotecnología |
Pasivación con ácido cítrico (ASTM A967) |
Utilice productos químicos-de calidad alimentaria; humos bajos; cumplimiento normativo (FDA) |
|
Química / Petroquímica |
Pasivación con ácido nítrico u fosfórico + oxidante. |
Control de baño, temperatura, adecuado para aceros de alta-aleación |
|
Transporte / Tanques |
Pasivación por inmersión antes del lanzamiento. |
Cobertura total, enjuague minucioso, re-pasivación periódica |
|
Instrumentos médicos |
Inmersión/inmersión en ácido cítrico |
Suave, no-decolorante y seguro para piezas pequeñas |
|
Sistemas soldados de alto-rendimiento |
Pasivación previa- y posterior-a la soldadura |
Eliminar el tinte térmico, volver a pasivar las soldaduras, realizar pruebas con sulfato de cobre o métodos electroquímicos. |
11. Consideraciones ambientales, de seguridad y de costos
11.1 Impacto ambiental
Residuos químicos:Los baños de pasivación deben neutralizarse adecuadamente y eliminarse según las normas medioambientales.
Alternativas verdes:La pasivación con ácido cítrico es más segura para el medio ambiente que el ácido nítrico y produce residuos menos tóxicos.
Reutilización y reciclaje:Las operaciones de pasivación bien-gestionadas pueden reciclar los baños ácidos y minimizar los residuos químicos.
11.2 Seguridad del trabajador
Manejo de ácido:El ácido nítrico es corrosivo y puede producir vapores tóxicos; El EPP y la ventilación adecuados son fundamentales.
Capacitación:El personal debe estar capacitado en manipulación segura, mantenimiento del baño y respuesta a emergencias.
Cumplimiento normativo:Las instalaciones deben cumplir con OSHA, REACH o las normas locales de seguridad química pertinentes (p. ej., para almacenamiento y eliminación de ácidos).
11.3 Análisis de costos-beneficios
Si bien la pasivación genera costos (mano de obra, productos químicos, tiempo de inactividad), laretorno de la inversión (ROI)suele ser fuerte:
Riesgo reducido de fallas relacionadas con la corrosión-
Vida extendida de componentes/activos
Menos reparaciones o reemplazos
Menor frecuencia de mantenimiento
Mejora de la pureza del producto y del rendimiento del sistema.
Al prevenir la corrosión tempranamente, la pasivación evita futuras fallas mucho más costosas.
LEER MÁS:Aplicaciones del mundo real-y análisis de fallos: por qué la pasivación determina la durabilidad del acero inoxidable
12. Conclusión
La pasivación no es sólo un paso de acabado opcional para el acero inoxidable-es unrequisito fundamentalsi desea desbloquear todo el potencial de la resistencia a la corrosión del acero inoxidable. Al mejorar y restaurar químicamente la película pasiva de óxido de cromo-, la pasivación mejora en gran medida el rendimiento, la longevidad y la confiabilidad.
Los beneficios son-amplios:
Mayor resistencia a la corrosión y estabilidad de la superficie.
Vida útil extendida y mantenimiento reducido
Prevención de la contaminación del producto.
Seguridad mejorada, especialmente en aplicaciones críticas
Mejor economía del proceso durante el ciclo de vida del componente.
Sin embargo, la pasivación no es mágica: no reemplaza un buen diseño, una limpieza adecuada u otras estrategias de protección. Tampoco es un proceso único-talla-para-todos. Seleccionar el método de pasivación correcto, controlar las variables del proceso, cumplir con estándares reconocidos y verificar periódicamente la calidad de la pasivación son elementos esenciales para lograr resultados óptimos.
Teniendo en cuenta lo común que es el acero inoxidable en todas las industrias-desde la alimentaria y de bebidas hasta la aeroespacial-no se puede subestimar la importancia de la pasivación. Ignorarlo puede no causar fallas inmediatas, pero con el tiempo, la ausencia de una capa pasiva fuerte puede provocar corrosión, comprometer la pureza del producto, reducir la seguridad y aumentar los costos. Por el contrario, un programa de pasivación bien-diseñado produce dividendos gracias a su durabilidad, rendimiento y confiabilidad.
Para cualquier organización que utilice o fabrique-piezas de acero inoxidable, invertir en una pasivación adecuada no es solo una buena práctica-es una decisión estratégica que preserva el valor, garantiza la integridad y salvaguarda el rendimiento a largo plazo.